幹法成膜難題怎麼解 啟東高能攻克掉粉開裂、厚膜成型痛點
/朝聞通/在先進陶瓷、粉末冶金、功能膜材、精細化工等領域,幹法成膜正在成為越來越多材料體系的工藝選擇。但不少人對幹法成膜的理解還停留在"把粉體壓成薄片"——似乎隻要有輥壓機、有壓力,就能做出連續膜材。
實際生産中,問題遠比這複雜:膜材容易開裂掉粉、批次間強度不一緻、厚膜成型困難、不同材料體系遷移性差……這些問題的根源,往往不在"壓"的環節,而在壓之前的粉體狀态——粉體有沒有被充分分散、粘結相有沒有被正确激活、團塊和氣泡有沒有被排幹淨。
幹法成膜并非單靠一台輥壓機就能完成,而是貫穿混合、捏合到輥壓的一整套系統工藝;其中粉體前處理的狀态,直接決定最終膜材的強度、柔韌性和批次穩定性。
01
很多人對幹法成膜的第一反應是:不就是把粉料喂到兩個輥子中間壓一下嗎?
确實,純輥壓路線的原理很直觀——依靠輥輪的機械壓力,讓粉體顆粒重新排列、相互靠近,依靠顆粒間的範德華力和機械咬合形成片狀結構。這套工藝在一些對強度要求不高的場景下可以用,但如果要做連續膜材、厚膜、或者要求高柔韌性和批次一緻性,就會遇到四個典型問題。
第一,顆粒間結合力弱,容易掉粉開裂。純物理壓實的膜材,顆粒之間沒有真正的粘結相,隻是被壓力"擠"在一起。一旦受到彎折、沖擊或者後續加工,顆粒很容易脫落,膜材邊緣掉粉、表面開裂是常态。
第二,厚度和強度相互制約。要提高膜材強度,就要加大輥壓壓力,讓顆粒壓得更密實;但壓力一大,膜材就會變薄。如果想要厚膜,就得降低壓力,強度又上不去。這個矛盾在純輥壓路線裡很難根本解決。
第三,不同材料體系遷移性差。陶瓷粉體、金屬粉末、高分子複合粉體……不同材料的粒徑、硬度、塑性差異很大。用同一套輥壓參數,換一種材料可能就完全做不出合格的膜。純輥壓路線對材料的"普适性"其實很低。
第四,放大一緻性難以保證。實驗室小樣壓出來看着還行,一旦放大到連續生産,喂料波動、輥隙偏差、溫度變化都會直接反映在膜材上。批次之間厚度不均、性能波動大,是純輥壓路線走向量産的普遍瓶頸。
這些問題的共同根源在于:膜材的強度完全來自"壓"這一個動作,沒有從材料結構本身建立結合力。
02
啟東高能幹法成膜路線的思路,是把功夫下在輥壓之前:先通過高速混合讓粉體與粘結劑充分分散、讓粘結相進入可工作的狀态;再通過真空捏合二次均化、排出氣泡,讓粉體具備穩定的自支撐能力;最後才是輥壓定型。
在可纖維化粘結劑體系中,這個過程尤其典型。
某些高分子粘結劑材料在特定條件下——合适的剪切力場、合适的溫度區間——會從顆粒态發生線性形變,被拉成超細的纖維絲。這些纖維絲不是孤立的,而是相互交織、搭接,形成一張連續的三維網狀結構。功能粉體顆粒被包裹在這張網絡中,被纖維絲錨定、連接,最終整塊材料就具備了自支撐的能力。
用一個直觀的類比:純輥壓路線像把一堆沙子用力握成沙團——手一松就散了;啟東高能幹法成膜路線像在沙子裡加入了無數根極細的尼龍纖維,攪拌均勻後再壓成片——沙子被纖維網絡牢牢抓住,即使彎折也不容易碎。
這就是為什麼膜材的強度、柔韌性、抗掉粉能力,不能隻靠輥壓壓力來換——前面每一步粉體狀态的調控,都在為最終成膜質量打底。
03
啟東高能的幹法成膜解決方案,不是一台設備走天下,而是由高速混合機、真空捏合機、多級輥壓機三類設備分别承擔"分散—捏合—定型"三道工序,每一道的轉速、溫度、壓力、槳型都獨立可控,最終組合成穩定可重複的成膜工藝。
高速混合單元:定制化葉片 + 精準控溫
第一步是讓粉體和粘結劑在高速剪切下充分混合,同時讓粘結劑進入可纖維化的溫度區間。
這裡的關鍵不是"轉速越高越好",而是剪切力場和溫度場的精準匹配。
啟東高能通過對不同材料粒徑、密度、硬度的仿真分析,針對性設計不同結構的葉片和轉子構型。高硬度物料用大剪切強度的葉片,熱敏物料用溫和分散的構型——就像給不同的材料配不同的"攪拌刀",保證在高速旋轉時既能提供足夠的剪切力讓粘結劑伸展纖維化,又不會因為過度剪切把活性粉體顆粒打碎。
溫控方面,全域夾套控溫與轉速曲線聯動控制,而不是簡單地"加熱到多少度"。混合前期低速潤濕、中期高速分散、後期低速均化,溫度節奏跟着剪切強度走,把整批物料的溫升控制在粘結劑可纖維化的最佳窗口内。溫度太高,粘結劑可能降解或結塊;溫度太低,纖維化不充分,網絡強度上不去。
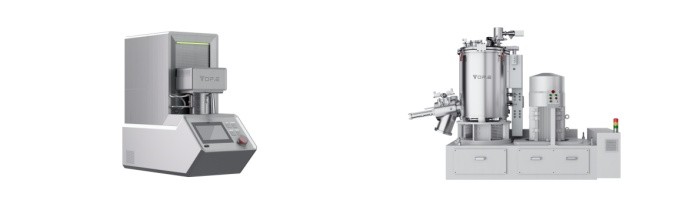
真空捏合單元:差速槳葉 + 真空脫氣
高速混合之後,粉體雖然已經基本分散,但往往還殘留三種問題:局部團聚未解、剪切導緻的單向取向、以及包裹在粉體裡的微小氣泡。這些問題帶到輥壓環節,就會表現為膜材針孔、局部強度不均、厚膜開裂。
啟東高能的真空捏合機用西格瑪型差速槳葉完成二次捏合:兩隻槳葉以不同轉速相向運轉,對物料形成剪切、折疊、壓縮三重作用,把殘留團塊打散、讓粉體取向更均勻。整機在 -0.098MPa 真空環境下運行,混合過程同步脫除氣泡;全域夾套溫控 -10℃~120℃,雙伺服獨立驅動讓轉速和扭矩都可精準設定——高填充體系、熱敏物料、高黏彈塑性物料都能在同一台設備上找到合适的工藝窗口。
這一步常被省略——很多路線是"混完直接壓"。但啟東高能堅持把捏合作為獨立工序:粉體在進輥壓機之前必須達到均勻、脫氣、狀态穩定,否則後面壓得再精密也補不回來。
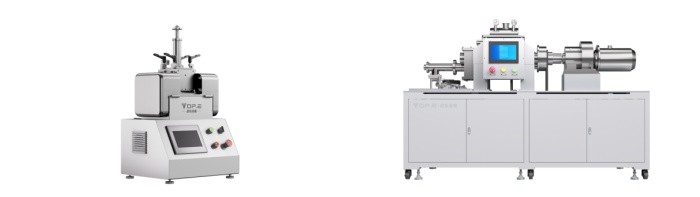
多級輥壓成膜單元:微米級精度的連續成型
粉體狀态穩定之後,最後一步是輥壓成膜——把蓬松的粉體壓成厚度均勻、表面緻密的連續膜材。
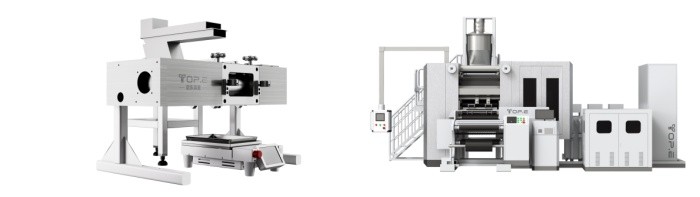
啟東高能輥壓成膜設備專為粉體幹法連續成膜場景開發:軋制精度可達±2μm,輥面硬度HRC62°;搭載雙伺服異步轉動技術,兩根輥子的轉速可以獨立調節、形成可控的輥速差,配合軋制壓力、輥溫(獨立控溫)三參數聯動,适配不同粉體的塑性特性——熱敏材料用低輥溫、高黏度體系用合适的速差,避免單純靠壓力硬壓。
多級梯度輥壓的設計,讓粉體從蓬松到緻密是逐步完成的——不是一次壓到位,而是通過多道輥壓逐步減薄、逐步緻密。這樣可以避免一次重壓造成的膜材内部應力不均、邊緣開裂等問題,穩定獲得厚度均一、無明顯缺陷、批次可複現的連續膜帶。
04
很多客戶在接觸幹法成膜時,第一個問題是"你們設備多大的?多少錢?"但啟東高能的思路不一樣。
幹法成膜是一套系統工藝,設備隻是載體。同樣的設備,配不同的葉片構型、不同的溫控曲線、不同的輥壓參數,做不同材料的效果天差地别。如果跳過工藝驗證直接選設備,很容易出現"設備買回來做不出合格樣品"的問題。
所以啟東高能堅持以工藝驗證為交付前置:客戶先行提供物料,在實驗中心完成來料測試——從高速混合、真空捏合到多級輥壓成膜,完整跑通一遍工藝,确認能不能做出目标指标的膜材、最優參數窗口在哪裡。然後再基于驗證結果,匹配對應配置的設備方案。
全系列設備搭載同源控制系統,實驗階段确定的轉速、溫度、輥壓等工藝參數,可以一鍵存儲、直接導入量産設備,避免"實驗室做出來、換台設備就不行"的放大斷層。
如果你的粉體材料正在面臨成膜掉粉、厚膜強度不夠、批次一緻性差、換材料就要重新摸索工藝等問題,歡迎聯系啟東高能,後台提交物料信息、申請工藝測試。